


リサイクルプラスチックの活用に向けて ― 成形時の流動長・流速が樹脂物性に与える影響
1. プラスチックのリサイクル活用における課題
環境負荷の低減や資源循環への対応を背景に、製品の原材料としてリサイクルプラスチックを活用する取り組みが進められています。自動車部品などに広く使用されるポリプロピレン(PP)樹脂においても、使用済み製品などから回収した材料を再利用することが期待されています。
一方、リサイクル材はバージン材(未使用の新しい材料)と比較して、物性が低下する場合があります。特に、自動車のバンパーやフェンダーなどの部品では、外部から力を受けた際に破壊されにくい性質である「靭性」が重要です。

材料の物性が低下すると、製品に求められる性能を満たせず、リサイクル材の使用が難しくなる可能性があります。そのため、材料そのものの改良だけでなく、成形方法を工夫することで物性の低下を抑制することも重要です。
三光合成では、電動バルブゲートと流速センサを活用し、樹脂の流れを制御することでリサイクル性の向上を目指した成形技術の開発を進めています。今回の検討では、成形条件が樹脂の物性にどのような影響を与えるのかを評価し、金型設計や成形条件の設定に活用できる知見を得ることを目指しました。
2. 樹脂の流れと物性の関係を調べる
射出成形では、溶融した樹脂を金型内に流し込み、冷却・固化させることで製品を成形します。このとき、ゲートの位置や樹脂の流れる距離、流動時間などによって、成形品内部の状態が変化します。
過去の開発では、成形時のせん断応力が物性低下に影響している可能性が考えられました。そこで、今回の評価では、次の3つの項目に着目しました。
流動長: ゲートから樹脂が流れる距離
充填時間・流速: 金型内を樹脂が充填する速さ
流速のばらつき: 複数のゲートから流れる樹脂の速度の違い

評価にはPP樹脂(Novatec BC03B)を使用し、厚さ1.5mmの平板形状の成形品を作製しました。電動バルブゲートの開閉タイミングや開き量などを調整し、流動長や流速を変更しています。また、流速センサで樹脂の流れを確認しながら成形条件を調整しました。
成形品については、6か所から試験片を採取して引張試験を行い、引張破断伸びの平均値と標準偏差を評価しました。引張破断伸びとは、材料が引張荷重を受けて破断するまでに、どの程度伸びることができるかを示す指標です。値が大きいほど、引張変形に対して伸びやすいことを表します。
また、成形品内の物性のばらつきも評価することで、製品全体として安定した物性を得るための条件を検討しました。
3. 流動長が物性に与える影響
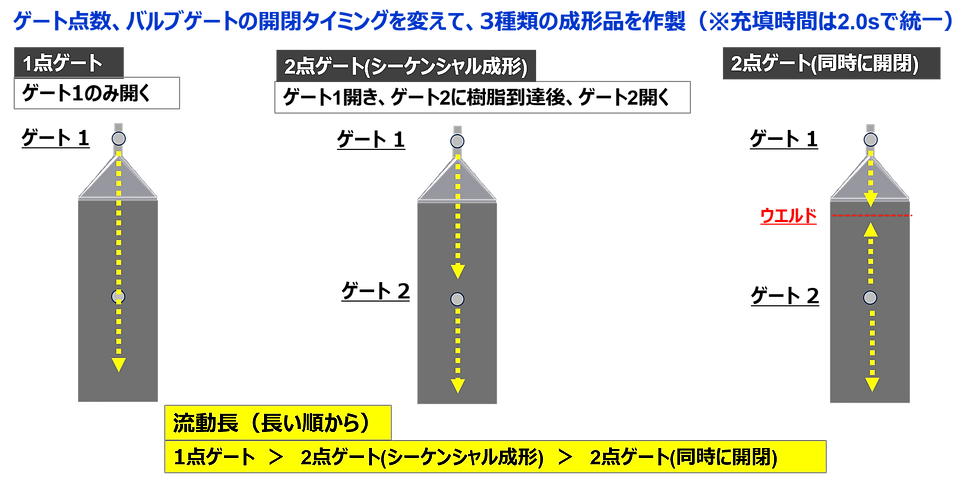
最初に、ゲートの数と開閉タイミングを変更し、流動長の異なる3種類の成形品を作製しました。充填時間は2.0秒に統一し、流動長の影響を比較しています。

その結果、流動長が短い条件ほど、引張破断伸びの低下が小さく、成形品内の物性のばらつきも小さくなる傾向が確認されました。
樹脂が金型内を流れる距離は、成形品の各部分で異なります。ゲートから遠い場所では、樹脂が長い距離を流れることになります。今回の評価では、流動長が物性に影響する重要な因子であることが示されました。
ただし、流動長を短くするためにゲート数を増やすと、金型の構造が複雑になり、コストが増加する可能性があります。また、複数のゲートから流れる樹脂が合流する部分では、ウェルドが発生する場合もあります。
そのため、単純にゲート数を増やすのではなく、ゲート配置を工夫して流動長を過度に長くせず、成形品内で流動長の差を小さくする設計が重要になります。
4. 流動時間・流動速度が物性に与える影響

次に、2点のゲートを順番に開くシーケンシャル成形を用い、充填時間を3.0秒、2.0秒、1.0秒に変更して評価しました。流速センサで確認した流動速度は、それぞれ約164mm/s、225mm/s、367mm/sでした。

試験結果では、充填時間を短くして成形速度を上げても、成形品全体の物性は大きく低下せず、むしろ向上する傾向が見られました。
しかし、注意すべき点もあります。ゲート直下では、充填時間を短くした条件で引張破断伸びが大きく低下する傾向が確認されました。
つまり、成形品全体の平均的な物性が良好であっても、局所的には物性が低下している可能性があります。製品の品質を考える際には、平均値だけでなく、どの位置で物性が低下しているかを把握することが重要です。
この結果から、充填時間を短くする場合には、ゲートを製品の重要な部分の直下に配置しない設計や、必要に応じてゲート付近の流速を遅くする調整が有効と考えられます。
ただし、流速を遅くすれば必ず物性が向上するというわけではありません。製品形状や材料の流動性なども考慮しながら、適切な条件を設定する必要があります。
5. 流速のばらつきが物性に与える影響

最後に、2点のゲート間で流速のばらつきを変更し、物性への影響を評価しました。電動バルブゲートの開き量を調整することで、各ゲートから流れる樹脂の速度を変化させています。
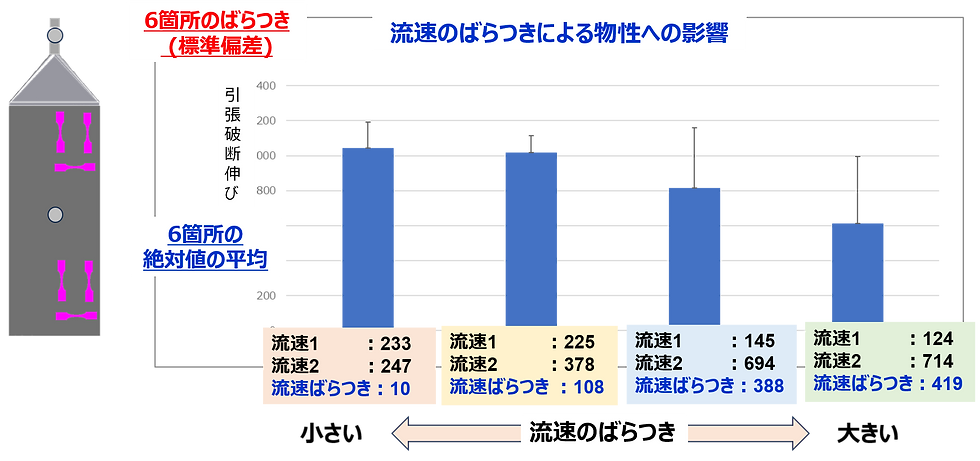
評価の結果、ゲート間の流速のばらつきが小さいほど、物性の低下が小さく、成形品内の物性のばらつきも小さくなる傾向が確認されました。
一方、流速にある程度の差があっても、必ずしも物性が大きく低下するわけではないことも分かりました。
このことから、すべてのゲートの流速を完全に一致させることだけを目指すのではなく、製品に求められる物性に応じて、どこまで流速を調整する必要があるかを判断することが重要です。
特に、肉厚が薄い製品や流動性の低い材料を使用する場合には、成形品内の流速の差が大きくなる可能性があります。流動解析で各位置の流速を事前に評価し、必要に応じて流速センサを用いて成形条件を調整することで、物性の安定化につなげることが期待されます。
6. リサイクル材の活用に向けた金型設計・成形条件の考え方
今回の評価から、リサイクル性の向上を目指すうえでは、流動長、充填時間・流速、流速のばらつきを総合的に考慮する必要があることが分かりました。
特に、今回のPP樹脂を用いた評価では、物性への影響は流速よりも流動長の方が大きい傾向にあり、成形条件の調整だけでなく、ゲート配置を含めた金型設計が重要であることが示されました。
実際の製品設計や成形条件の検討では、次の点が重要になります。
ゲート設計: 流動長を過度に長くせず、成形品内での流動長の差を小さくする。
充填条件: 充填時間を短くする場合は、ゲート直下の局所的な物性低下に注意する。
流速調整: 複数ゲート間の流速差を小さくし、製品に必要な物性に応じて調整する。
物性評価: 成形品全体の平均値だけでなく、位置ごとの物性とばらつきを確認する。
なお、今回の評価は特定のPP樹脂と平板形状を用いたものであり、ウェルド部の物性は評価対象に含まれていません。実際のリサイクル材や複雑な製品形状に適用する際には、材料特性や製品形状に応じた追加評価が必要です。
7. 今後の展開
リサイクル材はバージン材と樹脂特性や流動性が異なる場合があり、同じ金型や成形条件をそのまま適用できるとは限りません。そのため、材料の違いを考慮した細かな条件調整が必要になる可能性があります。
また、成形条件の最適化に加えて、材料面から物性を改善するアプローチも重要です。リサイクル材の特性を把握し、材料改質と成形技術の両面から検討することで、バージン材に近い物性の実現を目指すことができます。
今回の取り組みは、成形時の樹脂の流れと物性の関係を明らかにし、リサイクル材を活用するための金型設計・成形条件の指針を得るための基盤技術です。
今後も、流動解析や流速センサを活用した成形条件の最適化を進めることで、製品に必要な性能を確保しながら、リサイクル材の活用範囲を広げていくことが期待されます。


コメント